


Presná studená píla
Presná studená píla|Priemyselné riešenie rezania kovov
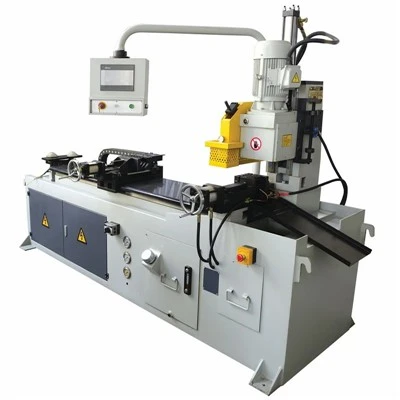
Presná priemyselná píla za studena vykonáva rezanie oceľových rúr, rúr a plných profilov pri vysokej rýchlosti-bez otrepov-. Na rozdiel od brúsnych trecích píl alebo pásových píl, čepeľ s hrotmi z karbidu volfrámu- (TCT) prenáša rezné teplo do triesok a nie do obrobku. To ponecháva chladnú-na-dotykovú plochu, pripravenú-na-zváranie rezu s nulovou tepelnou deformáciou a minimálnym sekundárnym odstraňovaním otrepov.
Stroj je postavený na ťažkom-rozmere,-oceľovom zvarencovom ráme a izoluje vibrácie pri ťažkých prerušovaných rezoch. Integrovaný programovateľný logický radič (PLC) riadi servo-poháňaný systém podávania, pričom zachováva presnosť dĺžky v rozmedzí +/- 0.1 mm počas nepretržitých výrobných sérií.
Technické špecifikácie
|
Parameter |
Štandardný model (CS-65) |
Ťažký-model (CS-120) |
|
Max. Kapacita okrúhlej rúrky |
Priemer. 10 - 65 mm |
Priemer. 20 - 120 mm |
|
Max. Kapacita štvorcovej trubice |
50 x 50 mm |
100 x 100 mm |
|
Rozsah hrúbky steny |
0.5 - 4.5 mm |
1.0 - 8.0 mm |
|
Priemer čepele |
250 - 315 mm |
360 - 450 mm |
|
Výkon motora vretena |
5,5 kW |
11 kW |
|
Rozsah rýchlosti čepele |
60 - 200 RPM (riadené meničom) |
40 - 150 RPM (riadené meničom) |
|
Servomotor podávania |
1,5 kW |
3,0 kW |
|
Tolerancia dĺžky |
+/- 0.10 mm |
+/- 0.15 mm |
|
Prevádzkový tlak vzduchu |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
|
Hmotnosť stroja |
1 450 kg |
3 200 kg |
Kľúčové vlastnosti
Pevná zostava vretena:Presne-brúsené vreteno z legovanej ocele uložené v ťažkých-ložiskách s kosouhlým stykom, ktoré obmedzuje radiálne hádzanie pod 0,008 mm, čím sa predlžuje životnosť čepele.
Synchronizované hydraulické upínanie:Vertikálne a horizontálne upínacie čeľuste typu V-uchopia materiál na oboch stranách línie rezu, čím zabraňujú vibráciám a eliminujú deformáciu rúrky na tenkostenných profiloch-.
Automatizované mikro{0}}mazanie:Pulzné mazanie minimálnym množstvom (MQL) dodáva presné mikro-kvapky syntetického rezného oleja priamo na hroty karbidových zubov, čím zabraňuje zváraniu trieskami bez zaplavenia pracovného priestoru.
Programovateľné riadenie rezu:Rozhranie HMI s dotykovou obrazovkou ukladá až 99 profilov rezacích úloh, sleduje počty dávok, zostávajúce dĺžky tyčí a automatické triedenie zvyškov-konca.
Architektúra rýchlej výmeny nástrojov:Konštrukcia rýchlo{0}}príruby umožňuje operátorom vymeniť pílové listy TCT do 10 minút, čím sa minimalizujú prestoje linky počas výmeny produktov.
Pracovný proces
Nakladanie materiálu:Surové rúrky sa nakladajú na naklonený nakladač zväzkov alebo gravitačný podávač zásobníkov, pričom jednotlivé tyče sa prenášajú na valčekový dopravník.
Umiestnenie serva:Uchopovač na podávanie materiálu upne koniec rúrky a umiestni ho proti mechanickému alebo optickému dĺžkovému dorazu prostredníctvom servopohonu s uzavretou-slučkou.
Upínanie a stabilizácia:Vertikálne a horizontálne hydraulické zveráky zaisťujú rúrku tesne pri vstupe čepele.
Riadený posuv rezania:Pílový vozík sa posúva po kalených lineárnych vedeniach pomocou guľôčkovej skrutky poháňanej servomotorom, pričom reguluje rýchlosť posuvu podľa odporu materiálu.
Stiahnutie a triedenie:Po dokončení rezu sa hlava píly rýchlo zasunie, otvorí sa vynášací uzáver a odrezané časti padajú na výstupný triediaci stôl, zatiaľ čo krátke zvyšky padajú do nádoby na šrot.
Aplikácie
Automobilový výfuk a podvozok:Vysokorýchlostné rezanie výfukových rúr z hliníka a nehrdzavejúcej ocele, kde tesná rozmerová presnosť priamo ovplyvňuje následné ohýbanie a hydraulické tvarovanie.
Oceľový nábytok a kancelárske vybavenie:Spracovanie tenko{0}}stenných rúrok z uhlíkovej ocele pre stolové rámy a policové jednotky s čistými koncami bez{1}}otrepov, ktoré si pred zváraním nevyžadujú žiadne ručné brúsenie.
Výroba HVAC a spotrebičov:Dimenzovanie medených a pozinkovaných oceľových rozvodov vyžadujúcich kontamináciu-vnútornými otvormi a štvorcovými plochami.
Konštrukčné rámovanie a lešenie:Delenie ťažkých-stenových konštrukčných profilov až do hrúbky steny 8 mm v nepretržitých-smenných výrobných prostrediach.
Nástroje a konfigurácia
Výber čepele (TCT):Štandardná konfigurácia používa čepele s hrotmi z karbidu volfrámu- (Z=60 až 120 zubov) so špecializovanými geometriami zubov (brús-lámač triesok) prispôsobenými špecifickým silám v ťahu materiálu (400 - 800 MPa).
Manipulácia s prívodom/výstupom:Konfigurovateľné s 3- až 6-metrovými ručnými valčekovými stolmi, pneumatickými nakladačmi zväzkov alebo plne automatizovanými servopohonnými podávačmi časopisov.
Správa čipov:Vybavený integrovaným šnekovým-dopravníkom triesok pod zónou rezania, spárovaný s voliteľným magnetickým separátorom triesok pre veľkoobjemové linky na spracovanie ocele.
Integrácia merania:Voliteľné laserové-senzory na overenie dĺžky, ktoré dodávajú korekčné údaje priamo späť do riadiacej jednotky PLC.
Prispôsobenie
Viac{0}}rezanie prameňov:Skonštruované pílové hlavy schopné upnúť a rezať 2 až 4 paralelné rúrky súčasne, aby sa znásobila výstupná kapacita pre aplikácie s malým-priemerom.
Rozhranie integrácie robota:Vlastné hardvérové a softvérové handshake (EtherNet/IP, PROFINET) na integráciu studenej píly priamo do robotických nakladacích a vykladacích buniek.
Špeciálne zostavy napätia:Elektrické panely vyrobené tak, aby vyhovovali špecifickým regionálnym priemyselným normám (480V/60Hz 3-fázové konfigurácie UL/CSA alebo konfigurácie 400V/50Hz CE).
Kvalita a testovanie
Výrobné operácie využívajú prísne interné{0}}kontroly obrábania a metrológie, aby sa zaručila základná mechanická integrita pred odoslaním zariadenia.
Obrábanie postele:Hlavné liatinové a oceľové zvarené základne sa podrobujú tepelnému spracovaniu žíhaním, aby sa eliminovalo vnútorné zvyškové napätie, po ktorom nasleduje dokončovacie -obrábanie na podlahových- CNC vyvrtávačkách, aby sa zabezpečili tolerancie rovnobežnosti v rozmedzí 0,02 mm / 1 000 mm.
Overenie hádzania vretena:Každá zostavená zostava vretena prechádza dynamickým{0}}testovaním číselníka; jednotky presahujúce 0,008 mm celkový indikovaný hádzavosť sú odmietnuté.
Továrenské akceptačné testovanie (FAT):Na každom stroji prebieha nepretržitý 4{1}}hodinový cyklus sušenia, po ktorom nasleduje test rezania v reálnom čase s použitím vzorky materiálu špecifikovaného zákazníkom. Presnosť rozmerov, povrchová úprava a prúdy elektrického zaťaženia sú zaznamenané v trvalej správe o kontrole kvality dodávanej s jednotkou.
FAQ
Otázka: Aká je maximálna hrúbka steny, ktorú dokáže táto píla za studena rezať bez deformácie tenkostenných rúr-?
Odpoveď: Stroj zvládne tenkostenné{0}}rúrky s hrúbkou steny do 0,5 mm. Kľúčom k zabráneniu skreslenia je prispôsobená geometria upínania V-bloku, ktorá vyvíja rovnomerný radiálny tlak na obe strany línie rezu, čím zabraňuje zrúteniu steny rúrky pod tlakom čepele.
Otázka: Aké sú prevádzkové náklady TCT pílových kotúčov za studena v porovnaní s tradičnými pásovými pílovými kotúčmi?
Odpoveď: Zatiaľ čo kotúče TCT majú vyššiu počiatočnú nákupnú cenu ako kotúče pásových píl, ich cena za rez je výrazne nižšia pri-výrobe veľkých objemov. Čepele TCT režú 3 až 5-krát rýchlejšie, vytvárajú čisté hrany-bez otrepov, ktoré eliminujú sekundárnu námahu pri odstraňovaní ostrapov, a možno ich 6 až 8-krát prebrúsiť pomocou špecializovaného CNC brúsneho zariadenia.
Otázka: Aká je typická životnosť čepele pred naostrením?
Odpoveď: Životnosť čepele závisí od tvrdosti materiálu, hrúbky steny a optimalizácie rýchlosti posuvu. V prípade štandardných rúr z uhlíkovej ocele (priemer{1}} x 2 mm) poskytuje kvalitná čepeľ TCT 8 000 až 12 000 rezov pred tým, než je potrebné opätovné naostrenie, za predpokladu, že je systém mazania MQL správne nakalibrovaný.
Otázka: Môže sa tento stroj integrovať do existujúcej automatizovanej frézy rúr alebo linky na rezanie laserom?
A: Áno. Riadiaci systém PLC obsahuje štandardné digitálne I/O kanály a priemyselné ethernetové komunikačné protokoly (PROFINET / Modbus TCP) na synchronizáciu štartovacích signálov, núdzových zastavení a sledovania materiálu s predradenými odvíjačmi alebo zaradenými odihlovacími/umývacími stanicami.
Otázka: Aké inžinierske siete a prípojky v dielni sú potrebné na inštaláciu?
Odpoveď: Stroj vyžaduje štandardný 3{3}}fázový priemyselný napájací zdroj (konfigurovaný na objednávku), prívod stlačeného vzduchu 0.6 - 0.8 MPa (80 - 115 PSI) pre upínacie a pneumatické ventily a malú zásobu vodou miešateľnej syntetickej reznej kvapaliny pre systém MQL.
Otázka: Aká dokumentácia a technická podpora sa poskytuje pri kúpe?
Odpoveď: Každá zásielka obsahuje komplexnú dokumentáciu: anglickú príručku elektrickej schémy, záložné súbory programu PLC, schémy pneumatických obvodov, katalóg náhradných dielov a jednotlivé kontrolné listy kontroly kvality. Vzdialená diagnostická podpora prostredníctvom zabezpečeného pripojenia VPN smerovača je štandardom pre všetky stroje.
Populárne Tagy: presný stroj na pílu za studena, výrobcovia presných strojov na pílenie za studena, dodávatelia, továreň v Číne
Tiež sa vám môže páčiť


Zaslať požiadavku